复杂金属结构制造 面向工艺与结构验证的敏捷开发路径
引言
在航空航天与军工产品开发中,复杂金属结构件往往处于“设计—工艺—验证”三重约束的交汇点。这类结构通常具有薄壁、异形、多孔腔、变截面等几何特征,材料多为钛合金、高强钢、铝锂合金或镍基高温合金,加工窗口狭窄、变形控制难度大。传统“设计定稿—工艺固化—实物验证”的串行模式,容易导致迭代周期长、试制成本高、风险暴露滞后。因此,以工艺验证与结构验证为先导的复杂金属制造策略,正在成为缩短开发周期、提升一次成功率的关键路径。
一、复杂结构制造的工艺本质
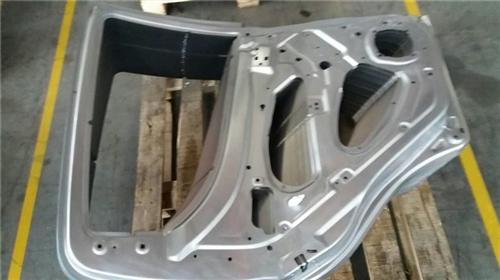
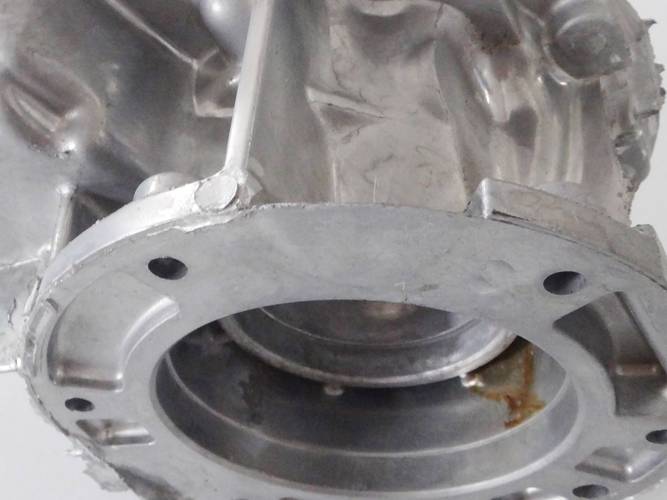
复杂金属结构制造的难点,不仅在于几何形状的“复杂”,更在于材料行为、残余应力场与工装约束之间的强耦合。切削加工中的让刀变形、焊接与增材制造中的热应力累积、薄壁件装夹的弹性回弹,都会使理论几何与实际几何产生显著偏差。这意味着工艺方案不能仅作为设计的被动执行环节,而应当提前介入结构定义,形成“可制造性驱动的结构设计”。
在工程实践中,面向工艺的结构验证通常聚焦三个层面:其一是特征可加工性,例如深腔转角的最小刀具半径、悬伸特征的可达性;其二是过程稳定性,包括装夹刚度、热输入分布与变形补偿策略;其三是检验可达性,即关键尺寸与形位公差能否被有效测量。将这三类约束前置到结构评审中,可以显著减少后期工艺反复。
二、以验证为核心的分级制造策略
为加快开发速度,复杂金属结构制造宜采用“分级验证、逐级收敛”的制造策略。第一级为工艺样件验证,用简化构型或局部特征件验证切削参数、焊接顺序、增材成形角度等核心工艺变量,成本低、周期短,目标是排除工艺路线性错误。第二级为结构典型件验证,保留关键承力特征与连接界面,验证结构在真实工艺链下的变形规律与缺陷分布。第三级为全尺寸原型验证,在工艺窗口收敛后开展,用于结构性能试验与适航/军检验证。
这种分级策略的价值在于将“工艺冒烟测试”与“结构验证”解耦,使每一轮迭代都有明确的验证目标与收敛判据。相比直接投产全尺寸件,分级制造能够把大部分工艺风险消化在低成本阶段,整体开发周期通常可压缩三成以上。
三、数字孪生与工艺仿真的支撑作用
复杂金属结构的快速开发离不开工艺仿真与数字孪生的支撑。切削仿真可预测薄壁件的让刀量与残余应力分布,焊接仿真可优化焊接顺序与拘束条件,增材制造仿真可评估支撑布局与热变形趋势。这些仿真结果应与实测数据形成闭环:工艺样件的实测变形反馈修正仿真模型,修正后的模型再用于全尺寸件的预补偿设计。
需要强调的是,仿真不能替代实物验证,而应作为实物验证的“筛选器”。通过仿真缩小试验矩阵,把有限的试制资源集中在高风险特征上,这是复杂结构制造提速的现实逻辑。
四、航空航天与军工场景的特殊要求
航空航天与军工产品对复杂金属结构的诉求有其特殊性。一方面,结构效率要求极高,轻量化与高刚度往往要求拓扑优化后的异形构型,工艺容差极小;另一方面,质量一致性与可追溯性要求严格,工艺参数需完整记录、关键特性需具备重复验证能力。多品种小批量的研制特点,使得柔性工装与快速换产能力成为影响开发速度的重要变量。
因此,在体系层面应建立“工艺知识库+典型特征库+验证数据集”的制造能力底座,把散落在个体经验中的工艺参数转化为可复用的工程资产。这既是加速单型号开发的杠杆,也是跨型号能力迁移的基础。
##
复杂金属结构制造的本质,是在几何复杂度、材料不确定性与验证成本之间寻找可控的收敛路径。以工艺验证和结构验证为先导、以分级制造控制风险、以仿真与实测闭环提升迭代效率,是加快航空航天与军工产品开发速度的务实选择。结构复杂并不可怕,可怕的是验证滞后;把验证做早、做小、做密,复杂结构的开发速度反而可以被系统性提升。
如若转载,请注明出处:http://www.zhongqingmetalgroup.com/product/21.html
更新时间:2026-11-03 01:56:00